Cómo preparar muestras para el análisis por espectrómetro de emisión óptica (OES)
Preciso análisis elemental comienza mucho antes de la primera chispa. Para cualquier espectrómetro de emisión óptica, preparación de muestras es el factor individual más influyente en la fiabilidad de la medición. Las superficies mal preparadas producen resultados erráticos, desperdicio de estándares y retrabajos innecesarios. Esta guía describe un flujo de trabajo de preparación estandarizado que ofrece datos de OES consistentes y reproducibles en metales ferrosos y no ferrosos.
Por qué es importante la preparación de muestras
El análisis por espectrómetro de emisión óptica se basa en una descarga eléctrica controlada que vaporiza una microcapa de la superficie de la muestra. Cualquier contaminación, oxidación o irregularidad estructural en esa capa altera directamente el espectro emitido. Una superficie que parece visualmente limpia aún puede contener abrasivos incrustados, fluido de corte residual o una fina película de óxido, todo lo cual degrada la precisión.
Un flujo de trabajo estandarizado de cinco pasos
1. Muestreo
Corte una muestra representativa del material bruto utilizando una cortadora de precisión o una sierra de cinta. La restricción crítica aquí es el calor: el calor excesivo del corte altera la estructura metalúrgica de la subsuperficie, produciendo resultados que no reflejan el material a granel. Utilice refrigerante adecuado y velocidades de avance moderadas. La muestra terminada debe ser lo suficientemente grande como para cubrir completamente la apertura del soporte de chispas, generalmente no menos de 20 mm de diámetro o un área de superficie equivalente.
2. Rectificado de superficie
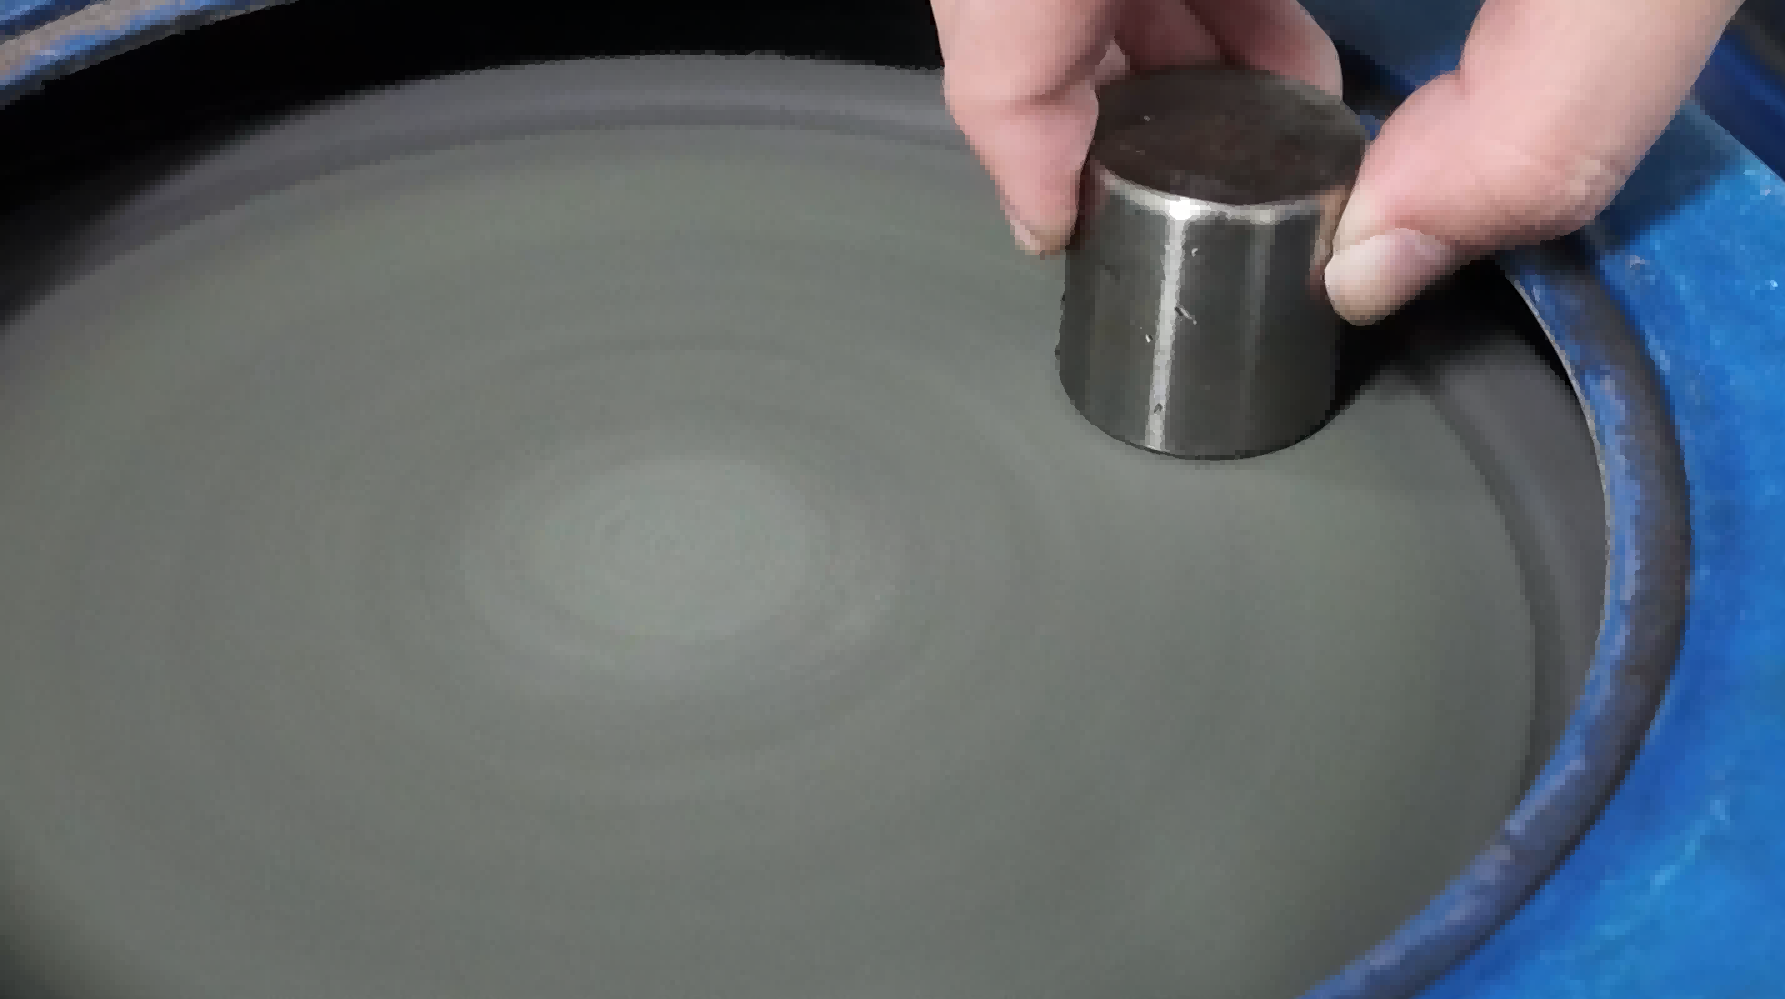
Rectifique la cara de análisis utilizando una lijadora de banda, una rectificadora de muestras dedicada o papel abrasivo. La secuencia recomendada es un enfoque de dos etapas:
Rectificado grueso: banda de óxido de aluminio (alúmina fundida marrón) de grano 40–80 para eliminar el daño del corte y aplanar la superficie.
Rectificado de acabado: banda de grano 120–180 para producir un patrón de rayado fino y uniforme.
La dirección del rectificado debe ser consistente. Evite la presión excesiva, que genera calor y puede manchar los metales blandos. Para el acero y el hierro, una superficie fresca de grano 120–180 es generalmente óptima; para aleaciones no ferrosas como el aluminio o el cobre, pueden requerirse granos más finos.
3. Limpieza
Elimine todos los residuos y el polvo del rectificado con un cepillo limpio o aire comprimido libre de aceite. Nunca toque la cara de análisis preparada con las manos desnudas; los aceites de la piel y la humedad son fuentes importantes de contaminación. Manipule las muestras solo por los bordes o las superficies no rectificadas.
4. Inspección visual
Examine la superficie preparada bajo una buena iluminación. Rechace y vuelva a rectificar cualquier muestra que presente:
Grietas, porosidad o inclusiones en la cara de análisis
Marcas de agua o residuos de aceite
Patrones de rectificado desiguales o metal manchado
Decoloración visible por oxidación
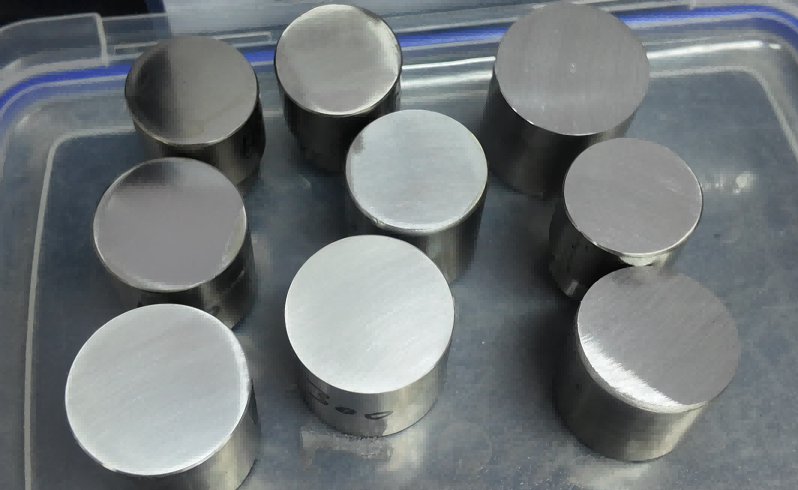
Una superficie correctamente preparada muestra un patrón de rayado uniforme y consistente en toda el área de análisis.
5. Análisis rápido
La oxidación comienza inmediatamente después del rectificado, especialmente en metales reactivos. Para muestras de acero y hierro fundido, complete el análisis dentro de los 10 minutos posteriores al rectificado. Para aleaciones más reactivas (titanio, aluminio), reduzca aún más este margen. Almacene las muestras preparadas en un desecador si el retraso es inevitable, y vuelva a rectificar antes del análisis siempre que se sospeche de oxidación.
Consideraciones específicas del material
Hierro fundido: Control de la capa blanca
El hierro fundido presenta un desafío único. Las escamas de grafito en la microestructura pueden interrumpir la estabilidad de la chispa. Las muestras deben enfriarse rápidamente durante la solidificación para formar una capa blanca (cementita) en la superficie de análisis, un proceso conocido como formación de capa blanca. El hierro fundido enfriado incorrectamente da lecturas de carbono poco fiables. Verifique la temperatura del molde de enfriamiento y la técnica de vertido como parte del control de calidad rutinario.
Prevención de la contaminación cruzada
Dedique bandas de rectificado a grupos de materiales específicos. Una banda utilizada en acero al carbono transferirá partículas de hierro a una muestra de acero inoxidable o aleación de níquel, causando elevaciones falsas en el hierro y elementos asociados. Mantenga bandas separadas para:
Aceros al carbono y de baja aleación
Aceros inoxidables y materiales de alta aleación
Aleaciones no ferrosas (aluminio, cobre, latón)
Aleaciones especiales (níquel, cobalto, titanio)
Aleaciones no ferrosas
Los metales blandos como el aluminio y el cobre tienden a emborronarse durante el esmerilado. Utilice bandas afiladas y nuevas, aplique una presión ligera y considere acabados de grano más fino (grano 240–320) para estos materiales. Algunos laboratorios prefieren el fresado o el refrentado en torno para muestras no ferrosas a fin de lograr una superficie limpia y sin tensiones.
Errores comunes y sus efectos
|
Error
|
Consecuencia
|
|
Corte/esmerilado sobrecalentado
|
Microestructura alterada, valores de carbono y aleación desplazados
|
|
Contacto con las manos desnudas
|
Aumento de carbono, sodio y ruido relacionado con la humedad
|
|
Bandas de esmerilado compartidas
|
Contaminación cruzada, lecturas de elementos falsas
|
|
Análisis retrasado después del esmerilado
|
Capa de oxidación, precisión reducida, espectros de baja intensidad
|
|
Tamaño de muestra insuficiente
|
Fuga de argón alrededor del soporte de chispa, descarga inestable
|
Preparación de muestras para espectrómetro de emisión óptica el análisis no es una variable que deba optimizarse para ganar velocidad, sino un proceso controlado que debe estandarizarse. Establezca procedimientos por escrito, capacite a los operadores para que sigan un estándar coherente y audite las superficies preparadas con regularidad. El tiempo invertido en una preparación adecuada se recupera con creces mediante menos análisis repetidos, un menor consumo de estándares y resultados defendibles y trazables.
Preguntas frecuentes
P1: ¿Cómo sé si mi marca de quemadura por chispa (punto de quemadura) indica una muestra preparada correctamente y un análisis válido?
R: Inspeccione la marca de la chispa inmediatamente después de la emisión. Un punto de chispa válido en una superficie preparada correctamente consta de dos zonas distintas: un cráter central oscuro y fundido uniformemente, rodeado por un anillo de condensación simétrico de color gris claro o metálico. Si el punto de quemadura es irregular, desigual o presenta "puntos blancos sin fundir", suele indicar una mala planitud de la superficie, fugas residuales de aire/argón, inclusiones graves o una oxidación superficial excesiva. Los datos de dichas quemaduras deben descartarse y la muestra debe volver a prepararse (volver a esmerilar para aleaciones a base de hierro; volver a fresar/tornear para aleaciones blandas no ferrosas) antes de realizar un nuevo análisis.
P2: ¿Deben prepararse las aleaciones blandas no ferrosas, como el aluminio y el cobre, mediante fresado o torneado de superficie en lugar de esmerilado con banda abrasiva?
R: Sí. Para las aleaciones blandas no ferrosas (como el aluminio puro, el cobre sin plomo y las aleaciones de zinc), se recomienda encarecidamente el fresado de precisión o el refrentado en torno con herramientas de diamante o carburo de tungsteno en lugar del esmerilado con banda. Las aleaciones blandas tienden a emborronarse bajo el esmerilado abrasivo, obstruyendo la banda e incrustando físicamente partículas abrasivas (como alúmina o carburo de silicio) en la matriz de la muestra. El refrentado en torno o el fresado proporcionan una superficie limpia y de baja tensión, completamente libre de abrasivos incrustados, lo que mejora significativamente la fiabilidad de las lecturas de elementos traza como el carbono, el silicio y el aluminio.
¡Póngase en contacto con nosotros para más consultas o información detallada!
Tel:+86-183-5283 6805
Correo electrónico:sales@jinyibo.com
Web:www.jinyibo.com